Как делают душевую кабину на производстве: от раскроя стекла до закалки и сборки
Сборка душевой кабины на производстве: раскрой и обработка стекла 8 мм, закалка, декор, сборка профиля и контроль качества — этапы по порядку и почему их нельзя менять местами.
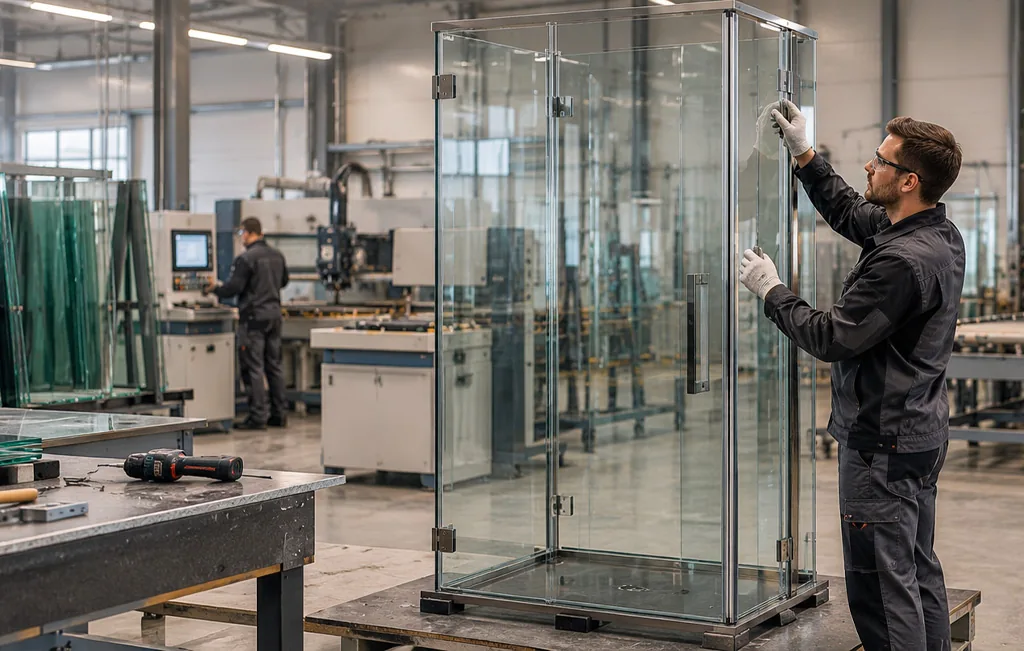
Сборка душевой кабины на производстве начинается не со стекла, а с листа: его раскраивают в размер, обрабатывают кромку, сверлят отверстия под фурнитуру, при необходимости наносят декор — и только после этого закаляют. Дальше цех собирает профиль, навешивает двери и проверяет каждое стекло. Порядок этапов жёсткий: после закалки стекло уже не доработать.
Раскрой стекла под ваш проём
Производство начинается с покупного листового стекла — компания его не варит. Стекольные заводы плавят сырьё и разливают на расплав олова, такое производство стоит миллиарды рублей, и этим не занимается ни один переработчик, включая «Астру». Лист приходит на предприятие готовым, и уже с него делают заготовки под конкретный заказ.
Каждое стекло изготавливается под размеры проёма: замерщик снимает параметры на объекте, и цех рассчитывает раскрой так, чтобы дверь, стенка и все отверстия под петли и ручки совпали с фурнитурой до долей миллиметра. Точность важна, потому что после закалки стекло нельзя подрезать, досверлить или обточить — любая механическая правка ломает лист. Все размеры, вырезы и отверстия закладывают на этапе заготовки, до термообработки.
Если проём нестандартный — с завалом стены или скошенным углом, — под него всё равно изготавливают отдельное стекло, а не подгоняют готовое под замерочные фотографии. Если ещё выбираете форму и вариант ограждения, справочник о том, что нужно знать перед выбором стеклянной душевой кабины, поможет сузить варианты до пары схем.
После закалки стекло изготавливается под проём один раз — второй попытки обточить или досверлить лист уже не будет.
Обработка кромки и сверление отверстий
Кромку стекла шлифуют и полируют до того, как лист уйдёт в печь закалки: необработанный край скалывается при нагреве и остаётся острым в готовом изделии. Станок снимает фаску по всему периметру, убирая заводские сколы после раскроя, а затем полирует торец до гладкой поверхности — именно она потом не режет руки при монтаже и эксплуатации.
Отверстия под петли, ручки и крепёжные точки сверлят на этом же этапе, отдельным станком с алмазным сверлом и охлаждением: сухое сверление стекла раскалывает лист от перегрева. Диаметр и расположение каждого отверстия привязаны к конкретной модели фурнитуры — петля от одного производителя редко садится в отверстие, рассчитанное под другую. Ошибка в расположении на этой стадии не лечится доработкой: лист с неверным отверстием идёт в брак, потому что после закалки сверлить уже нельзя.
Прямая кромка обрабатывается быстрее скруглённой или фигурной, но по времени это один из самых предсказуемых этапов: станок работает по заданной программе, и отклонение от нормы обычно означает брак заготовки, а не задержку по вине оборудования.
Декор — сатин, тонировка, рисунок
Декоративную обработку — матирование (сатин), тонировку или рисунок по трафарету — наносят до закалки, потому что после термообработки поверхность стекла менять нельзя. Сатин даёт равномерную матовость по всей плоскости и скрывает капли и разводы лучше прозрачного стекла; тонировка меняет цвет и светопропускание; рисунок по трафарету — это локальный узор на прозрачном или сатинированном фоне.
Матирование делают пескоструйной или химической обработкой поверхности: абразив или реагент снимает верхний слой стекла равномерно по всей площади, без которого поверхность остаётся глянцевой. Трафаретный рисунок наносят точечно — закрывают часть плоскости плёнкой и обрабатывают только открытый участок, поэтому граница узора получается чёткой, а не размытой.
Выбор декора не влияет на прочность стекла: и прозрачное, и сатинированное полотно закаляют по одной технологии и толщине. Разница только во внешнем виде и в том, насколько заметны капли воды и известковый налёт после установки — на сатине они менее заметны, чем на глянце. Если рассматриваете не кабину целиком, а отдельное ограждение или перегородку, у них те же этапы обработки — от раскроя до декора, см. материал про душевые ограждения из стекла.
Закалка — как стекло становится безопасным
Закалка — это термическая обработка, после которой обычное листовое стекло превращается в безопасное: при разрушении оно не режется крупными осколками, а рассыпается на мелкие тупые фрагменты. Стекло нагревают в печи почти до точки размягчения, а затем резко охлаждают потоком воздуха. Разница температур между поверхностью и внутренним слоем создаёт напряжение, которое и меняет характер разрушения.
Для душевых кабин и перегородок производство использует стекло толщиной 8 мм — это единственная толщина, с которой здесь работают. В магазинах встречаются готовые кабины из стекла 6 мм — это чужой продукт массового сегмента, и предприятие такие полотна не выпускает. Толщину 10 мм тоже не изготавливают: выбора между несколькими вариантами толщины на этом производстве нет, есть одна рабочая величина.
Каждое стекло закаливают целиком за один цикл — полотно нельзя закалить частично или довести термообработку позже. Именно поэтому все отверстия, вырезы и обработка кромки должны быть готовы заранее: закалённое стекло уже не поддаётся механической доработке, а попытка его просверлить или подрезать заканчивается трещиной по всему листу.
Закалка — это точка невозврата в производстве: до неё со стеклом можно работать станком, после — только монтировать как есть.
Фурнитура и алюминиевый профиль
Профиль в кабинах и ограждениях — алюминиевый, других материалов производство не использует. Алюминий не поддаётся коррозии от воды и пара, легко анодируется под нужный цвет покрытия и достаточно жёсткий для того, чтобы удерживать стекло 8 мм на весу без прогиба. Профиль нарезают по длине полотна и готовят под конкретную схему — раздвижную или распашную, — ещё до того, как на него сядет стекло.
Петли и роликовые механизмы для раздвижных дверей подбирают не по марке материала, а по опыту эксплуатации: ставят фурнитуру, из-за которой не приходится возвращаться по рекламации во влажной среде. Во влажном помещении с постоянным контактом с водой некачественная фурнитура ржавеет или покрывается разводами за первый же сезон, поэтому выбор идёт по проверенной работе, а не по формальным характеристикам.
Цена комплекта зависит от цвета покрытия профиля — у каждого цвета своя стоимость, и хром здесь не базовый вариант, к которому доплачивают за остальные: просто разные цвета считаются отдельно при расчёте заказа. На практике большинство заказов уходит именно в хроме, но это вопрос выбора клиента, а не ограничения производства.
Сборка кабины в цехе
Сборка начинается только после того, как все стёкла прошли закалку и остыли: закалённое полотно нельзя обрабатывать сразу после печи, оно должно стабилизироваться. Профиль крепят к стеклу по контуру, выставляя зазоры под уплотнители и петли, а затем навешивают двери — раздвижные на роликовую систему, распашные на петли с регулировкой по трём осям.
После навески цех проверяет ход дверей: раздвижная створка должна двигаться по направляющей без заеданий и перекосов, распашная — открываться и закрываться с равномерным усилием и плотно прилегать по контуру закрытия. На этом этапе также устанавливают уплотнительные элементы по стыкам стекла с профилем и между створками — от них зависит, насколько вода будет оставаться внутри кабины при работе, а не растекаться по полу.
Кабины «Астрелла» — без крыши и без потолка: стеклянные стенки и двери замыкают душевую зону по периметру, а сверху она остаётся открытой. Если нужно закрыть пространство до самого верха, стекло изготавливают высотой до потолка помещения — это единственный вариант для полного перекрытия сверху, отдельной крышки или купола производство не делает. Собранную кабину не разбирают для отгрузки целиком: крупные узлы едут собранными, чтобы монтажник на объекте только закрепил их к стене и поддону.
Контроль качества перед отгрузкой
Контроль на производстве идёт не одним финальным осмотром, а на каждом этапе отдельно: после раскроя проверяют размеры и совпадение отверстий с чертежом, после обработки кромки — отсутствие сколов и заусенцев, после закалки — ровность полотна и отсутствие деформации от термообработки. Ошибка, пойманная на раннем этапе, стоит дешевле, чем брак, обнаруженный в собранном изделии.
Перед отгрузкой каждое стекло осматривают на просвет — ищут посторонние включения, микротрещины по кромке и пузыри в толще материала, которые иногда остаются после стекольного завода и не видны при обычном освещении. Собранную кабину проверяют на ход дверей, плотность прилегания уплотнителей и отсутствие люфта в креплении профиля к стеклу.
Контроль качества — это не финальная проверка перед отгрузкой, а фильтр на каждом переходе между станками.
Штатные сотрудники ведут кабину от раскроя до упаковки без передачи заказа на сторону — за качество каждого этапа отвечает один и тот же цех, а не цепочка подрядчиков. Это же касается гарантии: на изделие и на монтаж действует год, и по обращению выезжает монтажник той же компании, которая собирала кабину.
Сроки изготовления и что на них влияет
Срок производства складывается из последовательных этапов, и большинство из них нельзя ускорить параллельным запуском: закалка ждёт обработанного стекла, а сборка — остывшего после печи полотна. Поэтому срок под конкретный заказ называет менеджер при расчёте, когда известны размеры, схема и декор.
Декор — сатин, тонировка или рисунок — не ускоряет производство, а добавляет к нему отдельный этап, поэтому кабина с декоративным стеклом уходит на отгрузку позже прозрачной. Нестандартный размер и сложный вырез тоже удлиняют раскрой. Замер, доставку и монтаж компания делает сама в Новороссийске, Анапе и Геленджике. Если интересует организация процесса под другой город региона, детали — в статье про душевую кабину в Краснодаре: туда бригада выезжает не на одну кабину, а от объёма в десять изделий и больше.
Частые ошибки и заблуждения о производстве
Самое частое заблуждение — что толщина стекла для душевой кабины выбирается клиентом из нескольких вариантов. На деле для кабин и перегородок производство работает только со стеклом 8 мм: это не одна из опций, а единственная рабочая толщина. Стекло 6 мм — это готовые магазинные кабины, другой продукт и другое производство; 10 мм для этих изделий вообще не используют.
Вторая ошибка — надежда на доработку стекла после установки: подрезать под изменившийся проём, досверлить лишнее отверстие или сточить кромку у уже закалённого полотна нельзя технически, а не потому что мастер не берётся. Любая механическая правка закалённого стекла заканчивается трещиной, и решение здесь одно — новое стекло по актуальному замеру.
Третье — путаница между сатином и матовой плёнкой: плёнку можно снять и заменить, а сатин — это обработка самой поверхности стекла, необратимая и сделанная до закалки.
Люди часто спрашивают, можно ли доточить стекло на месте, если проём чуть изменился после ремонта. Нет — закалённое стекло не подрезается и не досверливается, трещина пойдёт по всему листу. Поэтому и толщину мы не варьируем: 8 мм — та величина, на которой рассчитаны кромка, отверстия и закалка вместе, без этого баланс между прочностью и весом полотна не сходится.
Источники
- ГОСТ 30698-2014 «Стекло закалённое. Технические условия» — Росстандарт
- ГОСТ 111-2014 «Стекло листовое бесцветное. Технические условия» — Росстандарт
Частые вопросы
От чего зависит срок изготовления душевой кабины?
От размеров, схемы и декора: сатин, тонировка и рисунок — отдельный этап до закалки, нестандартный вырез удлиняет раскрой. Точный срок менеджер называет при расчёте заказа.
Можно ли заказать стекло толщиной 6 или 10 мм?
Нет, производство работает только со стеклом 8 мм для кабин и перегородок. 6 мм — это готовые магазинные изделия, 10 мм для таких кабин не изготавливают вовсе.
Почему нельзя досверлить отверстие в готовом стекле?
Потому что стекло уже закалено. После термообработки в нём остаётся внутреннее напряжение, и любое механическое вмешательство — сверление, резка, шлифовка кромки — вызывает трещину по всему листу.
Из чего сделан профиль в кабинах?
Из алюминия. Он не подвержен коррозии от воды и пара и легко окрашивается в нужный цвет покрытия.
Кабина закрывает душевую зону полностью, включая потолок?
Нет, кабины без крыши и без потолка — сверху зона открыта. Если нужно закрыть пространство до самого верха, стекло изготавливают высотой до потолка помещения.
Если разобрались с этапами и хотите обсудить размеры и сроки под свой проём, оставьте заявку — на этапе расчёта уточняют замер, схему и цвет профиля; подробнее об условиях — в согласии на обработку персональных данных и политике конфиденциальности.